Сверла по металлу
Дрель гудит, а режущая кромка уже через минуту работы теряет остроту или начинает «плясать» в отверстии? Проблема обычно в неправильном подборе оснастки под конкретный сплав. Сверла по металлу из нашего каталога подобраны под разные задачи - от тонкого профиля до толстой стали. Ниже разберём, как не ошибиться с выбором.
Работа с металлом прощает мало ошибок. Мягкий сплав режущей кромки стирается о нержавейку за считанные проходы. Для конструкционной стали толщиной 3-4 мм хватит бюджетной оснастки. Но когда речь идёт о нержавейке или закалённой детали, материал и геометрия кромки решают всё.
Перегретый инструмент синеет и садится за пару отверстий - это первый сигнал, что скорость или охлаждение подобраны неправильно. Профиль, просверленный на максимальных оборотах без масла, обходится дороже сэкономленной минуты: кромка темнеет за пару проходов и перестаёт резать. Разберём типы изделий и критерии подбора, чтобы каждый экземпляр отработал свой ресурс полностью.
Какие сверла по металлу выбрать под сталь, нержавейку и алюминий
Инструмент инструменту рознь - и разница чувствуется уже на третьем отверстии. Быстрорежущая сталь Р6М5 держит температуру до 600°C. Кобальтовая кромка выдерживает заметно больше и не садится на нержавейке или чугуне. Разница в ресурсе ощутимая, особенно если счёт идёт на партии деталей. Диаметры в каталоге идут от 0,5 до 20 мм с шагом 0,1-0,5 мм в тонких размерах - это удобно, если ваш проект требует точного соответствия ГОСТ 10902 или DIN 338. Ступенчатые модели перекрывают диапазон до 52 мм.
Хвостовик тоже влияет на цену и на удобство работы. Цилиндрический вариант обходится дешевле конического и подходит для обычной дрели - патрон держит его без переходников. Конус Морзе, обычно КМ1-КМ3, нужен для стационарного станка: он даёт точнее центровку и экономит время на замену оснастки при серийной работе.
При переходе с Р6М5 на кобальтовые сверла для нержавеющих фланцев расход оснастки заметно падает. Количество отверстий с «уведённой» кромкой снижается почти до нуля, а разница в цене окупается на первой же партии - там, где раньше сверло меняли каждые два-три дня.
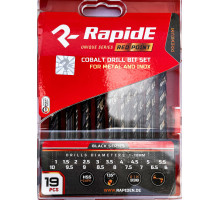
- Кобальтовые сверла по металлу - для закалённой стали и нержавейки, кромка держит заточку сотни отверстий подряд
- Сверла из стали Р18 и Р9 - выше теплостойкость, чем у Р6М5, реже садятся на затяжных сериях отверстий
- Сверла удлиненные по металлу - для глубоких отверстий в трубах и швеллерах, рабочая часть до 200 мм
- Спиральные изделия из стали Р6М5 - универсальный вариант для профиля, уголка и тонкого листа до 5 мм
- Конусные ступенчатые сверла по металлу - один инструмент вместо набора, диаметры от 4 до 52 мм за один проход, титан-нитридное покрытие снижает трение и нагрев
Для разовой работы по тонкому профилю хватит обычного спирального инструмента из быстрорежущей стали - он заметно дешевле кобальтовых аналогов. Но если предстоит серия отверстий в нержавейке или закалённой детали, разница в стоимости окупится за первый же час работы, а не через месяцы эксплуатации. На дистанции в 100 отверстий владелец кобальтовой оснастки экономит и время на переточку, и деньги на замену сломанных экземпляров.
Сверла по металлу: как выбрать диаметр и хвостовик
Почему кромка иногда «плывёт» уже через два-три отверстия, даже если сверло новое? Обычно дело в угле заточки: для нержавейки нужен другой угол, около 135° против 118° у стандартных моделей, и другой материал, чем для конструкционной стали марки Ст3. Без учёта этих параметров даже качественный инструмент выходит из строя раньше срока.
Перед покупкой стоит понять три вещи: из чего деталь, какая толщина металла и на каком оборудовании будете работать - от этого зависит и диаметр, и тип хвостовика. Ваш выбор зависит и от серийности задачи: разовое отверстие в кронштейне - это одна история, а сотня отверстий в цеховой партии деталей - совсем другая.
- Определите материал детали - для нержавейки и закалённой стали берите кобальтовые варианты, для обычного металла хватит стали Р6М5
- Проверьте толщину заготовки - при глубине более 5 диаметров понадобится удлинённая версия оснастки, иначе стружка забьёт канавки и изделие заклинит
- Сопоставьте хвостовик с патроном инструмента - цилиндрический подходит для дрели, конус Морзе (обычно КМ1-КМ3) нужен для станка
- Учтите скорость вращения - кобальтовой оснастке нужны обороты ниже, чем быстрорежущей, иначе кромка перегреется за минуту работы
- Возьмите охлаждающую жидкость или масло при сверлении толстого металла - это продлевает ресурс кромки в несколько раз, особенно на диаметрах от 10 мм
Чтобы не сверять параметры каждый раз заново, держите под рукой короткую сводку по типовым задачам:
| Задача | Что брать | Почему так |
| Отверстие в уголке, профиле или листе до 5 мм | Спиральное Р6М5 нужного диаметра | Сталь мягкая, ресурса хватает с запасом - переплачивать за кобальт не за что. |
| Нержавейка, закалённая или толстая деталь | Кобальтовое, при затяжной серии - Р18 | Кромка держит нагрев и не садится на вязком металле, где обычное Р6М5 сгорает за несколько проходов. |
| Несколько разных диаметров в тонком листе | Ступенчатое конусное | Один инструмент проходит весь ряд размеров, не нужно останавливаться и менять оснастку. |
| Глубокое отверстие в трубе, швеллере, коробе | Удлинённое, рабочая часть до 200 мм | Обычная длина просто не достаёт до дальней стенки, а наращивать патроном нельзя. |
| Серия одинаковых отверстий на станке | Хвостовик конус Морзе КМ1-КМ3 | Центровка точнее, чем в кулачковом патроне, и замена между партиями быстрее. |
Если вы работаете с алюминием или медью, учтите: эти сплавы мягче стали, но склонны налипать на режущую кромку. Здесь помогают полированные канавки и умеренная скорость вращения - без этого стружка забьёт отверстие уже на середине глубины. Для меди дополнительно снижайте подачу на треть от стандартной - материал вязкий и легко «хватает» кромку при агрессивном заходе. На алюминиевых профилях толщиной свыше 3 мм полезно периодически выводить сверло из отверстия и очищать канавки вручную - так стружка не накапливается и кромка не перегревается от трения о собственные отходы.
Скорость вращения для цветных металлов обычно выше, чем для стали, но без принудительного охлаждения даже мягкий алюминий «заедает» сверло на глубоких отверстиях.
Ресурс любого сверла зависит не только от материала, но и от ухода. Затупившуюся кромку стоит перетачивать при первых признаках «визга» или увеличенного усилия подачи - тянуть до полного выхода из строя невыгодно ни по времени, ни по деньгам. После работы с нержавейкой или закалённой сталью полезно протирать инструмент от стружки и лёгкого налёта ржавчины, а хранить в сухом месте, отдельно по диаметрам - так проще найти нужный размер и меньше риск затупить кромку о соседние изделия в общем ящике.
Где применяют сверла по металлу
Больше всего расход идёт на монтаже металлоконструкций: кронштейны, уголки, направляющие, сборка каркасов из профильной трубы. Ходовые диаметры здесь 4-8 мм - под болты М5-М8 с зазором в полмиллиметра на посадку. Под саморез по металлу сверлят на 0,5-1 мм меньше номинала, иначе резьба не зацепится и крепление разболтается под нагрузкой.
В автосервисе и гаражном ремонте задачи мельче, но неприятнее: высверлить сломанную шпильку, снять заклёпку, пройти отверстие под крепёж в кузовной панели. Тут идут тонкие диаметры от 2 до 6 мм и часто кобальтовая кромка - болт, который закис и обломился, обычно ещё и закалён в месте среза. Начинают со сверла меньшего диаметра по центру, потом расширяют до нужного: так меньше риск увести отверстие и повредить резьбу в детали.
Отдельная группа задач - листовой металл в электрике и вентиляции: ввод кабеля в металлический щит, отверстие под гермоввод, посадочное место под патрубок. Диаметры здесь редко повторяются, и ступенчатое сверло экономит больше всего времени. Если после отверстия нужна резьба, её нарезают метчиками - под каждый размер резьбы своё сверло под нарезание, диаметр берут по таблице, а не на глаз.
Что взять к сверлам по металлу
Половина загубленных свёрл ломается не от плохого сплава, а от того, что не подготовили место. Кромка уводит в сторону, сверло клинит в перекошенном отверстии и лопается - чаще всего на диаметрах до 4 мм, где запаса прочности почти нет.
- Кернер - лунка по центру разметки не даёт сверлу гулять по гладкому металлу на первых оборотах
- Тиски или струбцина - незакреплённый лист проворачивает вместе со сверлом, это главная причина сломанной кромки и порезанных рук
- Масло или СОЖ - пара капель в отверстие при работе по стали толще 3 мм, на нержавейке обязательно
- Патрон с нормальным зажимом - разбитые кулачки держат хвостовик с перекосом, и даже новое сверло бьёт
- Запас ходовых диаметров - 3, 4, 6, 8 и 10 мм расходуются быстрее остальных, их берут с дублем
Сломанное сверло в отверстии достают экстрактором, а не тем же инструментом - попытка «добить» обычным сверлом обычно заканчивается вторым обломком в той же детали.
Сверла по металлу: доставка, обмен и оптовые условия
Соотношение цены и результата здесь понятное: изделия из проверенных сплавов держат заточку дольше бюджетных аналогов, а стоимость остаётся на уровне рынка. Продаём как поштучно для домашней мастерской, так и партиями для цеха или строительной бригады.
На ходовые позиции действует цена от 5 штук одного типоразмера. Условия на крупную партию считаем отдельно - напишите или позвоните, подберём комплект под объём работ и согласуем стоимость до оформления заказа.
Обменять или вернуть покупку можно в течение 14 дней, если изделие не было в работе и сохранило упаковку и товарный вид. Если кромка вышла из строя не по вине эксплуатации, разберём случай и заменим экземпляр - о порядке обращения написано на странице «Обмен и возврат товара».
Оформить заявку можно на сайте за несколько минут. Заказ уходит в тот же или на следующий день после оформления. «Новая Почта» и курьер доставляют за 1-3 рабочих дня, «Укрпочта» - за 3-7 рабочих дней в зависимости от региона. Доступен самовывоз со склада в Харькове на улице Лекторской, 32.