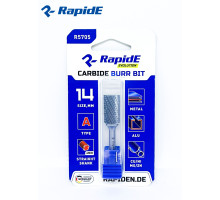
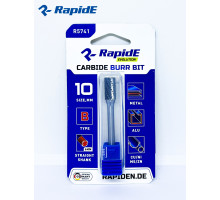
Каталог фрез по металлу
Под словом «фреза» в слесарке понимают сразу несколько разных инструментов, и покупатель нередко берет не тот. Одни фрезы по металлу снимают его по поверхности - зачищают сварной шов, убирают заусенец, выбирают паз. Другие режут насквозь и оставляют в листе ровное отверстие под крепеж или кабельный ввод. Разберемся, какая фреза под какую работу, чтобы вы заказали то, что действительно нужно.
Какие бывают фрезы по металлу
Деление простое и завязано не на бренд, а на характер работы. Первая группа работает боковой поверхностью и торцом: ведете фрезу вдоль кромки и снимаете лишний металл слоями. В мастерских ее называют по-разному - борфреза, шарошка, насадка на бормашинку, - но речь об одном и том же инструменте.
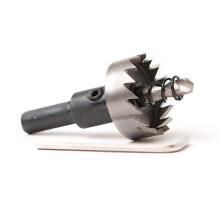
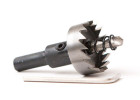
Вторая группа - корончатые фрезы, в обиходе просто коронки. Такая фреза режет по контуру: прорезает кольцо, а середина остается целой и выпадает пробкой. Отсюда и разница в диаметрах. Первой больше 16 мм не нужно, у нее работа точечная. Коронка начинается с 14 мм и доходит до 70 мм, потому что ее задача - крупное отверстие, которое сверлом уже не взять.
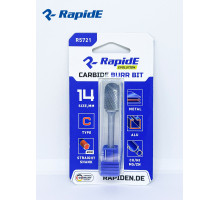
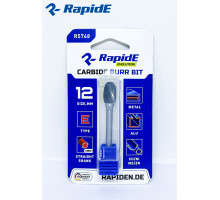
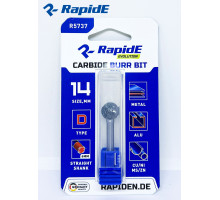
- Твердосплавные насадки - зачистка швов, снятие заусенцев, подгонка кромок, выборка пазов и полостей. Рабочая часть от 6 до 16 мм, пять форм, хвостовик 6 мм
- Корончатые фрезы - сквозные отверстия в листовом металле, профильной трубе и монтажном профиле. Диаметры от 14 до 70 мм, центровочное сверло по центру
Инструмент под них тоже разный. Первой нужны высокие обороты прямой шлифмашины или пневматики, в патроне дрели она работает медленнее своих возможностей. Коронке, наоборот, нужны низкие: на скорости она горит. Дрель подойдет обеим, но режимы придется менять.
Чем фрезы по металлу режут: твердый сплав и быстрорежущая сталь
Быстрорежущая сталь - это все-таки сталь, закаленная и легированная. Она держит заточку до определенной температуры, а дальше отпускается: кромка теряет твердость, синеет и перестает резать. Карбид вольфрама ведет себя иначе - он тверже и сохраняет режущие свойства при нагреве, которого сталь уже не выдерживает.
На практике разница видна так. Обрабатываете конструкционную сталь или алюминий - заметите ее в основном по ресурсу. Переходите на нержавейку, чугун или закаленную деталь - разница становится принципиальной: стальная насадка тупится на первых же проходах, а твердосплавная фреза продолжает снимать металл ровно. Зубья не залипают, стружка отводится по канавкам, деталь греется умеренно.
Обратная сторона твердого сплава - хрупкость. Он тверже, но и ломается охотнее: боится ударов, рычага и биения в патроне. Уронили фрезу на бетонный пол - осмотрите зубья прежде чем ставить в работу, скол на кромке испортит поверхность детали. По той же причине на ударной дрели режим удара выключают: продольные толчки выламывают зубья за секунды.
По каким металлам работает фреза
Твердосплавная фреза рассчитана на широкий список материалов, и это ее главное преимущество перед узкоспециальной оснасткой.
- Конструкционная и легированная сталь - зачистка сварных швов, снятие заусенцев, подгонка кромок под сборку
- Нержавеющая сталь - вязкий металл, на котором абразив забивается стружкой, а твердый сплав режет стабильно
- Чугун - хрупкая крошка снимается легко, фреза не вязнет в материале
- Цветные металлы - алюминий, медь, латунь: тут важнее не твердость, а отвод стружки, иначе металл налипает на зубья
- Закаленные детали - случай, ради которого твердый сплав и берут: стальная насадка здесь бесполезна
По алюминию и меди подачу снижают: мягкий вязкий металл забивает канавки быстрее стали, и зубья начинают тереть вместо резания. Помогает периодическая очистка щеткой прямо по ходу работы. Форму фрезы подбирают под операцию: цилиндр типа A снимает металл боковой поверхностью на плоскостях, тип B режет еще и торцом и берет глухой паз, сфероцилиндр типа C не оставляет ступеньки на переходах, сфера типа D работает внутри отверстий, овал типа E - в продолговатых полостях.
Фреза по металлу корончатая: отверстия от 14 до 70 мм
Там, где спиральное сверло такого диаметра просто не потянуть, работает корончатая фреза. Она режет только по контуру отверстия, а не выбирает весь объем металла, поэтому усилия нужно заметно меньше - обычная дрель справляется с диаметром, недоступным сверлу.
Центровочное сверло в середине решает главную проблему больших диаметров: коронка не гуляет по листу на первых оборотах и заходит точно в разметку, без предварительного накернивания. Работает такая фреза по листовому металлу, профильной трубе и монтажному профилю - по тонкой стенке, где она проходит насквозь и оставляет чистый край без рваных заусенцев.
Сделаны коронки из быстрорежущей стали, поэтому обороты им нужны низкие, а охлаждение обязательно от 30 мм и выше. Пара капель масла в рез продлевает ресурс в разы: без охлаждения зубья садятся за один-два прохода по толстой стенке. Нажим тоже не помогает - фреза должна резать подачей, а не силой рук.
Толщина стенки ограничена глубиной корпуса: коронка рассчитана на лист, трубу и профиль, а не на массивную заготовку. Если металл толще рабочей глубины, фреза упрется корпусом и дальше не пойдет. Пробка, которая остается внутри после прохода, выталкивается центровочным сверлом - вынимать ее плоскогубцами сразу после реза не стоит, металл горячий.
Как подобрать фрезу по металлу под задачу
Чтобы не сверять параметры каждый раз заново, держите под рукой короткую сводку по типовым работам.
| Задача | Какую фрезу брать | Почему так |
| Зачистить сварной шов, убрать заусенец | Цилиндр типа A или сфероцилиндр типа C | Снимает металл слоями по поверхности, не трогая геометрию детали. |
| Обработать угол или глухой паз | Тип B с торцовыми зубьями | Режет торцом, поэтому заходит в упор, где боковая кромка бессильна. |
| Пройтись внутри отверстия или выборки | Сфера типа D, овал типа E | Округлая рабочая часть достает туда, куда прямая головка не пролезает. |
| Отверстие 20-40 мм под гермоввод или крепеж | Корончатая фреза нужного диаметра | Режет по контуру, дрели хватает мощности, край выходит чистым. |
| Крупное отверстие 50-70 мм в листе | Корончатая фреза плюс охлаждение | Сверлом такой диаметр не взять, а коронке нужны низкие обороты и масло. |
Отдельно стоит свериться с инструментом. Патрон дрели на 10 или 13 мм берет шестимиллиметровый хвостовик с запасом, переходник не нужен. Гравер с цангой 3 мм такую фрезу не примет. Для коронок важнее не хвостовик, а запас по моменту: на диаметрах от 50 мм слабая дрель вязнет, и лучше работать на сверлильном станке.
Где применяют фрезы по металлу
Больше всего расход идет на монтаже и в сварочных работах. После сварки шов почти всегда требует доводки: снять наплыв, выровнять валик, убрать острые брызги по краям. Фреза делает это точечно, не трогая соседний металл, - там где болгарка сняла бы лишнее вместе с геометрией детали. Тот же инструмент идет на подгонку отверстий, когда крепеж не встал на миллиметр, а рассверливать заново нельзя.
В электромонтаже и вентиляции работа другая - отверстия в тонком листе. Ввод кабеля в металлический щит, посадочное место под гермоввод, врезка патрубка в воздуховод: диаметры тут редко совпадают со стандартным рядом сверл, и корончатая фреза закрывает весь диапазон от 14 до 70 мм. Край выходит достаточно чистым, чтобы сразу ставить уплотнение.
В автосервисе и гаражном ремонте нужны обе группы. Коронкой проходят отверстия в кузовной панели и в раме под крепеж, шарошкой снимают ржавчину в труднодоступном месте, зачищают посадочное гнездо, обрабатывают кромку после резки. На кузовном металле особенно важна аккуратность: тонкая сталь легко перегревается, и вести фрезу нужно короткими проходами.
Отдельная история - слесарная доводка деталей. Выборка паза под шпонку, снятие фаски по контуру, обработка литой заготовки из чугуна, подгонка кронштейна по месту. Здесь набор из трех-четырех форм экономит больше времени, чем любой другой инструмент: не нужно переставлять деталь и менять оснастку под каждую мелкую операцию.
Уход за фрезами по металлу
Убивают фрезу обычно не износом, а тремя вещами: биением из-за длинного вылета в патроне, нажимом вместо плавной подачи и перегревом без пауз. Посиневшая рабочая часть - это уже потерянная твердость, назад она не вернется. Поэтому зажимайте хвостовик глубоко, ведите инструмент легко и давайте ему остыть каждые полминуты интенсивной работы.
Стружку из канавок и из корпуса коронки вычищайте щеткой, а не пальцем: забитые зубья перестают резать и начинают тереть, а трение - это тот же перегрев. После работы по нержавейке полезно протереть фрезу от налета, иначе на зубьях останется прикипевшая стружка.
Хранят фрезы в кейсе с отдельными ячейками. В общем ящике с ключами и сверлами твердосплавные зубья выкрашиваются от ударов о соседний металл - инструмент тупится, даже если им ни разу не работали. Коронки удобно держать по возрастанию диаметра: так быстрее найдется нужная, и центровочное сверло не гнется о соседние.
Заказ собираем и отправляем в тот же или на следующий день после оформления. Попался брак - поменяем фрезу в течение 14 дней с момента покупки, если она не была в работе и сохранила упаковку. На партии действуют оптовые условия: напишите или позвоните, посчитаем под ваш объем.