Фреза по металу
Під словом «фреза» у слюсарці розуміють одразу кілька різних інструментів, і покупець нерідко бере не той. Одні фрези по металу знімають його по поверхні - зачищають зварний шов, прибирають задирку, вибирають паз. Інші ріжуть наскрізь і лишають у листі рівний отвір під кріплення чи кабельний ввід. Розберемося, яка фреза під яку роботу, щоб ви замовили те, що справді потрібне.
Які бувають фрези по металу
Поділ простий і зав'язаний не на бренд, а на характер роботи. Перша група працює бічною поверхнею і торцем: ведете фрезу вздовж кромки і знімаєте зайвий метал шарами. У майстернях її називають по-різному - борфреза, шарошка, насадка на бормашинку, - але йдеться про один і той самий інструмент.
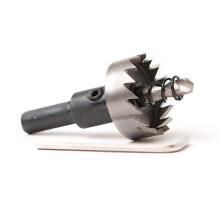
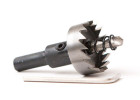
Друга група - коронкові фрези, в побуті просто коронки. Така фреза ріже по контуру: прорізає кільце, а середина лишається цілою і випадає корком. Звідси й різниця в діаметрах. Першій більше за 16 мм не потрібно, у неї робота точкова. Коронка починається з 14 мм і доходить до 70 мм, бо її завдання - великий отвір, який свердлом уже не взяти.
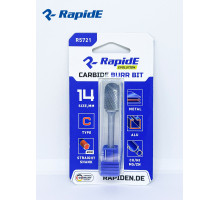
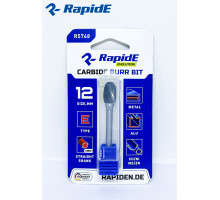
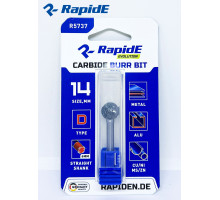
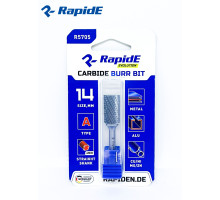
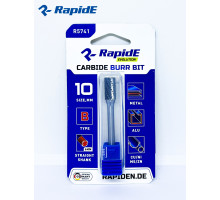
- Твердосплавні насадки - зачистка швів, зняття задирок, підгонка кромок, вибірка пазів і порожнин. Робоча частина від 6 до 16 мм, п'ять форм, хвостовик 6 мм
- Коронкові фрези - наскрізні отвори в листовому металі, профільній трубі та монтажному профілі. Діаметри від 14 до 70 мм, центрувальне свердло по центру
Інструмент під них теж різний. Першій потрібні високі оберти прямої шліфмашини чи пневматики, у патроні дриля вона працює повільніше за свої можливості. Коронці, навпаки, потрібні низькі: на швидкості вона горить. Дриль підійде обом, але режими доведеться міняти.
Чим фрези по металу ріжуть: твердий сплав і швидкорізальна сталь
Швидкорізальна сталь - це все-таки сталь, загартована й легована. Вона тримає заточку до певної температури, а далі відпускається: кромка втрачає твердість, синіє і перестає різати. Карбід вольфраму поводиться інакше - він твердіший і зберігає різальні властивості при нагріві, якого сталь уже не витримує.
На практиці різниця видно так. Обробляєте конструкційну сталь чи алюміній - помітите її переважно за ресурсом. Переходите на нержавійку, чавун або загартовану деталь - різниця стає принциповою: сталева насадка тупиться на перших же проходах, а твердосплавна фреза далі знімає метал рівно. Зуби не залипають, стружка відводиться канавками, деталь гріється помірно.
Зворотний бік твердого сплаву - крихкість. Він твердіший, але й ламається охочіше: боїться ударів, важеля і биття в патроні. Впустили фрезу на бетонну підлогу - огляньте зуби, перш ніж ставити в роботу, скол на кромці зіпсує поверхню деталі. З тієї ж причини на ударному дрилі режим удару вимикають: поздовжні поштовхи виламують зуби за секунди.
По яких металах працює фреза
Твердосплавна фреза розрахована на широкий список матеріалів, і це її головна перевага перед вузькоспеціальною оснасткою.
- Конструкційна та легована сталь - зачистка зварних швів, зняття задирок, підгонка кромок під складання
- Нержавіюча сталь - в'язкий метал, на якому абразив забивається стружкою, а твердий сплав ріже стабільно
- Чавун - крихка крихта знімається легко, фреза не в'язне в матеріалі
- Кольорові метали - алюміній, мідь, латунь: тут важливіша не твердість, а відведення стружки, інакше метал налипає на зуби
- Загартовані деталі - випадок, заради якого твердий сплав і беруть: сталева насадка тут марна
По алюмінію та міді подачу знижують: м'який в'язкий метал забиває канавки швидше за сталь, і зуби починають терти замість різання. Допомагає періодичне очищення щіткою просто по ходу роботи. Форму фрези підбирають під операцію: циліндр типу A знімає метал бічною поверхнею на площинах, тип B ріже ще й торцем і бере глухий паз, сфероциліндр типу C не лишає сходинки на переходах, сфера типу D працює всередині отворів, овал типу E - у довгастих порожнинах.
Фреза по металу коронкова: отвори від 14 до 70 мм
Там, де спіральне свердло такого діаметра просто не потягнути, працює коронкова фреза. Вона ріже тільки по контуру отвору, а не вибирає весь об'єм металу, тому зусилля потрібно помітно менше - звичайний дриль справляється з діаметром, недоступним свердлу.
Центрувальне свердло посередині розв'язує головну проблему великих діаметрів: коронка не гуляє по листу на перших обертах і заходить точно в розмітку, без попереднього накернювання. Працює така фреза по листовому металу, профільній трубі та монтажному профілю - по тонкій стінці, де вона проходить наскрізь і лишає чистий край без рваних задирок.
Зроблені коронки зі швидкорізальної сталі, тому оберти їм потрібні низькі, а охолодження обов'язкове від 30 мм і вище. Пара крапель мастила в різ подовжує ресурс у рази: без охолодження зуби сідають за один-два проходи по товстій стінці. Натиск теж не допомагає - фреза має різати подачею, а не силою рук.
Товщина стінки обмежена глибиною корпусу: коронка розрахована на лист, трубу і профіль, а не на масивну заготовку. Якщо метал товщий за робочу глибину, фреза впреться корпусом і далі не піде. Корок, який лишається всередині після проходу, виштовхується центрувальним свердлом - виймати його плоскогубцями одразу після різу не варто, метал гарячий.
Як підібрати фрезу по металу під завдання
Щоб не звіряти параметри щоразу наново, тримайте під рукою коротку зведену таблицю за типовими роботами.
| Завдання | Яку фрезу брати | Чому саме так |
| Зачистити зварний шов, прибрати задирку | Циліндр типу A або сфероциліндр типу C | Знімає метал шарами по поверхні, не чіпаючи геометрію деталі. |
| Обробити кут або глухий паз | Тип B з торцевими зубами | Ріже торцем, тому заходить в упор, де бічна кромка безсила. |
| Пройтися всередині отвору чи вибірки | Сфера типу D, овал типу E | Округла робоча частина дістає туди, куди пряма головка не пролізає. |
| Отвір 20-40 мм під гермоввід або кріплення | Коронкова фреза потрібного діаметра | Ріже по контуру, дрилю вистачає потужності, край виходить чистим. |
| Великий отвір 50-70 мм у листі | Коронкова фреза плюс охолодження | Свердлом такий діаметр не взяти, а коронці потрібні низькі оберти і мастило. |
Окремо варто звіритися з інструментом. Патрон дриля на 10 чи 13 мм бере шестиміліметровий хвостовик із запасом, перехідник не потрібен. Гравер із цангою 3 мм таку фрезу не прийме. Для коронок важливіший не хвостовик, а запас за моментом: на діаметрах від 50 мм слабкий дриль в'язне, і краще працювати на свердлильному верстаті.
Де застосовують фрези по металу
Найбільше витрачається на монтажі та у зварювальних роботах. Після зварювання шов майже завжди потребує доведення: зняти наплив, вирівняти валик, прибрати гострі бризки по краях. Фреза робить це точково, не чіпаючи сусідній метал, - там де болгарка зняла б зайве разом із геометрією деталі. Той самий інструмент іде на підгонку отворів, коли кріплення не стало на міліметр, а розсвердлювати наново не можна.
В електромонтажі та вентиляції робота інша - отвори в тонкому листі. Ввід кабелю в металеву шафу, посадкове місце під гермоввід, врізка патрубка у повітровід: діаметри тут рідко збігаються зі стандартним рядом свердел, і коронкова фреза закриває весь діапазон від 14 до 70 мм. Край виходить достатньо чистим, щоб одразу ставити ущільнення.
В автосервісі та гаражному ремонті потрібні обидві групи. Коронкою проходять отвори в кузовній панелі та в рамі під кріплення, шарошкою знімають іржу у важкодоступному місці, зачищають посадкове гніздо, обробляють кромку після різання. На кузовному металі особливо важлива акуратність: тонка сталь легко перегрівається, і вести фрезу треба короткими проходами.
Окрема історія - слюсарне доведення деталей. Вибірка паза під шпонку, зняття фаски по контуру, обробка литої заготовки з чавуну, підгонка кронштейна по місцю. Тут набір із трьох-чотирьох форм економить більше часу, ніж будь-який інший інструмент: не треба переставляти деталь і міняти оснастку під кожну дрібну операцію.
Догляд за фрезами по металу
Убивають фрезу зазвичай не зносом, а трьома речами: биттям через довгий виліт у патроні, натиском замість плавної подачі та перегрівом без пауз. Посиніла робоча частина - це вже втрачена твердість, назад вона не повернеться. Тому затискайте хвостовик глибоко, ведіть інструмент легко і давайте йому охолонути кожні півхвилини інтенсивної роботи.
Стружку з канавок і з корпусу коронки вичищайте щіткою, а не пальцем: забиті зуби перестають різати і починають терти, а тертя - це той самий перегрів. Після роботи по нержавійці корисно протерти фрезу від нальоту, інакше на зубах лишиться прикипіла стружка.
Зберігають фрези в кейсі з окремими комірками. У спільному ящику з ключами й свердлами твердосплавні зуби викришуються від ударів об сусідній метал - інструмент тупиться, навіть якщо ним жодного разу не працювали. Коронки зручно тримати за зростанням діаметра: так швидше знайдеться потрібна, і центрувальне свердло не гнеться об сусідні.
Замовлення збираємо і відправляємо того самого або наступного дня після оформлення. Трапився брак - поміняємо фрезу протягом 14 днів з моменту покупки, якщо вона не була в роботі та зберегла упаковку. На партії діють оптові умови: напишіть або зателефонуйте, порахуємо під ваш обсяг.